-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Belangrijke punten van kwaliteitscontrole in het strandingproces van draad- en kabelproductie
Als kerncomponent van het draad- en kabelproductieproces heeft het strengproces een beslissende invloed op de geleidingsefficiëntie, het mechanisch draagvermogen en de uitgebreide levensduur van de kabel. Hoewel het proces van dit proces routinematig lijkt, kan een klein toezicht op de detailcontrole gemakkelijk tot verborgen kwaliteitsrisico's leiden. Dit artikel sorteert systematisch de belangrijkste kwaliteitscontrolepunten in het gehele proces van strandingsoperaties, waarbij procesuitvoeringsspecificaties en on-site controlemechanismen worden behandeld, waardoor het productiepersoneel operationele misverstanden nauwkeurig kan vermijden en gestaag de verbetering van de kabelproductkwaliteit kan bevorderen.
- Inspectie van de enkele draaddiameter voordat u online gaat: Controleer strikt de diameter van de enkele draad om er zeker van te zijn dat de afwijking van de enkele draaddiameter binnen het bereik moet liggen dat door het proces is gespecificeerd, en elimineer weerstandsschommelingen of losse twist veroorzaakt door ongelijke draaddiameters;
2. Kwaliteitsinspectie van het uiterlijk van een enkele draad: uitgebreide inspectie van de uiterlijke status van de enkele draad, waarbij een glad oppervlak vereist is, geen olievlekken, geen ernstige mechanische schade, geen ernstige oxidatie van de koperdraad, ervoor zorgend dat de enkele draad geen schadelijke defecten heeft en het vermijden van draadbreuk of prestatievermindering na het draaien;
3. Aanpassing en installatie van de mal en het drukwiel: Selecteer en installeer het drukwiel, de houten mal en de stalen mal volgens de procesvereisten om ervoor te zorgen dat de malopening, de specificaties van het drukwiel en de strengspecificaties volledig overeenkomen, om losse strengen of krassen op de enkele draad als gevolg van onjuiste installatie te voorkomen;
4. Conformiteitscontrole van vastloopparameters: Controleer het aantal gestrande afzonderlijke draden, de opstelling, de steek en de vastlooprichting om ervoor te zorgen dat alle parameters strikt voldoen aan de vereisten van procesnormen;
5. Nauwkeurige spanningscontrole: stel de uitbetalings- en opnamespanning nauwkeurig in en pas deze aan om ervoor te zorgen dat de spanning van elke afzonderlijke lijn uniform en consistent is, waardoor wordt voorkomen dat de enkele lijn dunner wordt als gevolg van overmatige spanning, of wordt gebogen en losjes gedraaid door de enkele lijn vanwege een te kleine spanning;
6. Controleer de kwaliteit van het uiterlijk van de draadkern: controleer strikt de kwaliteit van het uiterlijk van de draadkern, waarbij deze strak en rond moet zijn, zonder bramen of scherpe randen die de isolatielaag kunnen beschadigen, en zonder uitstulpingen of gebroken afzonderlijke draden om defecten zoals defecten en uitpuilen bij daaropvolgende isolatieprocessen te voorkomen;
7. Gestandaardiseerde controle van enkeldraadsverbindingen: controleer strikt de behandeling van enkeldraadsverbindingen en vereist laswerk; de afstand tussen twee verbindingen mag niet minder zijn dan 300 mm. Het is ten strengste verboden om meer dan twee afzonderlijke draden samen te draaien om breuk of overmatige weerstand als gevolg van zwakke verbindingen te voorkomen;
8. Nauwkeurige controle van de kabelkwaliteit: Controleer de kabelkwaliteit strikt, waarbij deze vlak moet zijn, zonder elkaar te kruisen of te stapelen, en de kabelafstand moet worden aangepast aan de draadgrootte en opnamesnelheid om te voorkomen dat de draadkern wordt geëxtrudeerd en vervormd of vastloopt in daaropvolgende processen als gevolg van verwarring in de kabelopstelling.
9. Bewaking van de werkingsstatus van apparatuur: Tijdens de werking van de apparatuur is het operators ten strengste verboden hun posten zonder toestemming te verlaten. Het is noodzakelijk om voortdurend de bedrijfsstatus van de apparatuur te controleren, aandacht te besteden aan veranderingen in de buitendiameter van de gestrande draden en onmiddellijk abnormale trillingen en geluiden van de apparatuur te detecteren om kwaliteitsongevallen veroorzaakt door defecten aan de apparatuur te voorkomen;
10. Nauwkeurige registratie van circulatie-informatie: nadat elke spoel draadkern uit de machine is verwijderd, worden de stroomkaart en verschillende rapporten op een gestandaardiseerde manier ingevuld en worden productspecificaties, productieparameters en inspectieresultaten in detail vastgelegd om ervoor te zorgen dat de informatie over de circulatie van halffabrikaten traceerbaar is en een nauwkeurige basis biedt voor daaropvolgende processen.
Hoewel het strandingproces slechts een onderdeel is van de kabelproductie, houdt het verband met de algehele prestaties, veiligheid en betrouwbaarheid van het eindproduct. Alleen door de procesparameters strikt te controleren, de operationele details te standaardiseren en de procesinspecties te versterken, kunnen defecten aan de bron worden verminderd en de productstabiliteit worden verbeterd. Alleen door elk proces nauwkeurig en nauwgezet te maken, kunnen we echt een solide kwaliteitsbasis voor draden en kabels bouwen en de veiligheid van het elektriciteitsverbruik en de productkwaliteit garanderen.
-
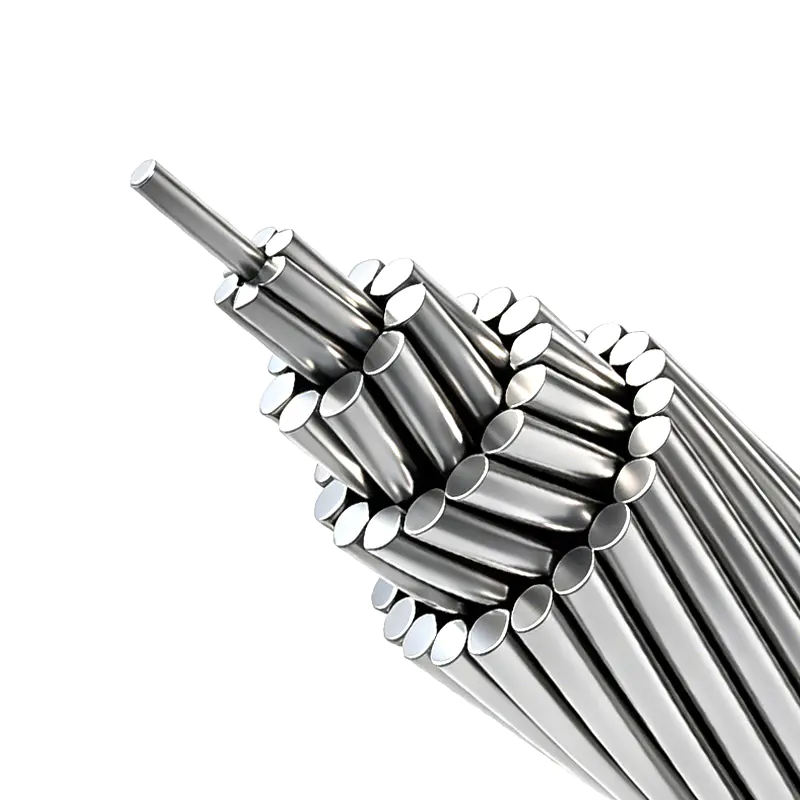
AAC, AAAC & ACSR - Gestrande geleiders van aluminium en aluminiumlegering
-
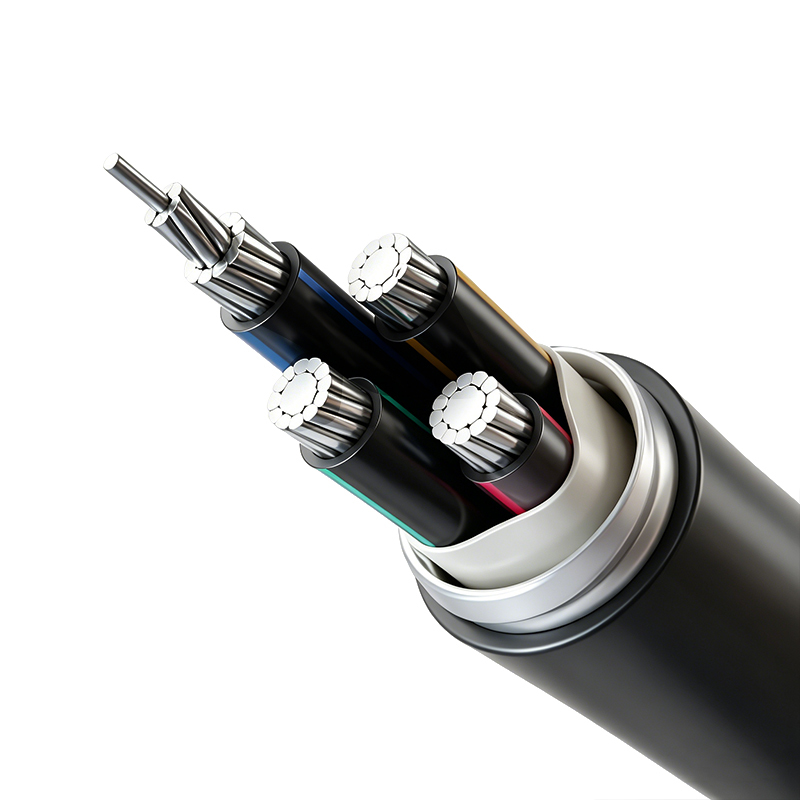
Geleider van aluminiumlegering, kunststof geïsoleerde voedingskabel (nominale spanning tot 26/35 kV)
-
PVC geïsoleerde kabel en draad (nominale spanning 450/750V en lager)
-
Gecrosslinkte polyolefine (XLPO) geïsoleerde draad en kabel (nominale spanning 450/750V en lager)
-
Voedingskabel voor metro- en stadsspoorvervoer (nominale spanning 35 kV)
Auteursrecht © Wuxi Guanghuan Cable Co., Ltd. Alle rechten voorbehouden. Power Cables Manufacturer Electrical Wire And Cable Factory